



脉金重选与氰化工艺如何选择?高效回收黄金的解决方案
看一组化验数据:原矿品位处于正常区间,氰化尾渣品位却长期偏高,药剂消耗同步上升。这组数据在脉金选厂中并不少见,它指向的问题很具体:金没有充分浸出,药剂却产生了无效消耗。
面对脉金重选与氰化工艺的选择,许多选矿厂的第一反应是调整药剂制度、延长浸出时间。这个方向未必正确。本文围绕脉金重选与氰化工艺如何选择这一核心问题,从现象识别、原因分析、方案设计到落地实施,系统梳理高效回收黄金的解决方案。
【问题-原因-对策速查表】
| 现象表现 | 根本原因 | 对策方向 |
|---|---|---|
| 磨矿回路可见金粒,氰化尾渣品位偏高 | 粗粒金在磨矿闭路中循环,未进入浸出系统 | 在分级机返砂处配置重选设备进行早收 |
| 氰化钠单耗异常升高 | 粗粒金比表面积小,药剂无法有效反应 | 重选优先回收粗粒金,降低氰化负荷 |
| 重选精矿品位尚可但产率偏低 | 粒级匹配不当,细泥混入粗选作业 | 粗细分选,摇床精选,离心机回收细粒 |
一、脉金选厂回收率不达标的典型表现
脉金矿的回收率问题,往往不是单一指标异常,而是几个指标同时出现问题。
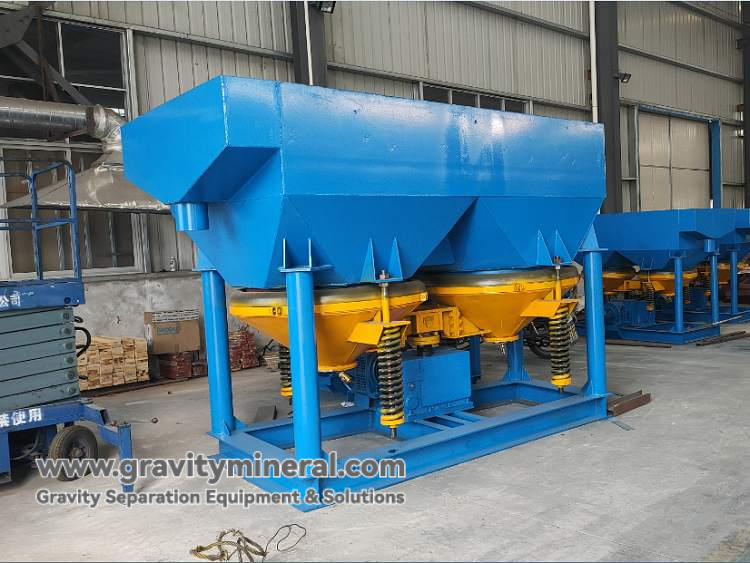
第一个表现是磨矿回路中可见金粒,但氰化浸出率上不去。对磨矿分级返砂进行淘洗,底盘上能观察到明金。这说明粗粒金在球磨机与分级机构成的闭路中反复循环,没有进入浸出系统。
第二个表现是氰化钠单耗持续偏高。粗粒金比表面积小,浸出反应速度慢,氰化钠在系统中停留时间不足便被消耗,形成无效消耗。药剂用量增加,尾渣品位却未同步改善。
第三个表现是尾矿品位长期高于设计值。无论是重选尾矿还是氰化尾渣,品位偏高意味着有价金属持续流失。对脉金矿而言,尾矿品位每高出设计值一个区间,对应的是可回收金的实际损失。
这三个表现往往同时出现。当选厂出现上述情况,应当优先检查磨矿回路的粗粒金分布,而不是单独调整氰化参数。
二、脉金重选与氰化工艺失效的两个根本原因
原因一:矿石中金的粒度分布不均匀,粗粒金未获得解离机会。
石英脉型金矿中,自然金的粒度分布跨度较大。粗粒金在磨矿过程中难以一次性达到单体解离,会在球磨机与分级机构成的闭路中反复循环。密度较大的金粒沉积在返砂中,细粒随溢流进入后续作业。若流程中没有针对粗粒金的回收环节,这部分金无法进入浸出系统,最终进入尾矿。
原因二:氰化工艺对粗粒金的浸出效率存在天然局限。
氰化浸出依靠液相接触反应,金粒越大,比表面积越小,溶解速度越慢。在常规浸出时间内,粗粒金难以充分溶解。这意味着,即使氰化系统运行正常,粗粒金仍然会以较高品位留在尾渣中。氰化工艺本身并不适合处理粗粒金,将粗粒金交给氰化系统处理,是流程配置上的错位。
需要明确的是:脉金重选与氰化工艺不是二选一的关系。重选与氰化各自适合处理不同粒级的金,合理的选择是根据矿石性质将两者串联,形成重选—氰化联合工艺。问题的根源不在药剂制度,而在流程结构。
三、脉金重选与氰化工艺如何选择的分工逻辑
脉金重选与氰化工艺如何选择,核心判断依据是金的粒度分布特征。其基本逻辑可以概括为:重选负责粗粒金早收,氰化负责细粒金浸出,两者按顺序衔接。
原则一:重选设备配置在磨矿回路,而不是浸出车间。
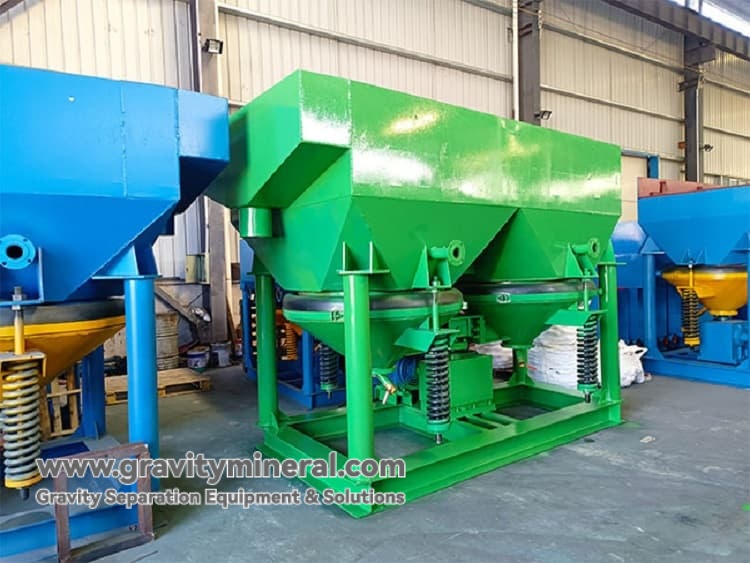
重选设备的最佳安装位置是球磨机排矿端或分级机返砂处。目的是在粗粒金进入氰化系统之前将其截留。重选精矿产率通常较低,但可以回收相当比例的粗粒金,尾矿品位随之下降。这种配置方式符合“能收早收、防止过磨”的工艺原则。
原则二:氰化处理的是重选尾矿,而不是原矿。
重选将粗粒金提前回收后,进入氰化系统的物料粒度组成发生变化,金的比表面积增大,浸出效率相应提高。这一顺序调整不改变氰化工艺本身,但改变了氰化系统的给矿条件。
原则三:重选精矿单独处理,不混入氰化主流程。
重选精矿品位较高、产率较小,适合单独精选后进入小型浸出作业,或作为金精矿外售。将重选精矿混回氰化主流程,会稀释已富集的品位,降低整体效率。
分情况看:矿石中硫化物含量较低时,重选尾矿可直接进入氰化浸出;硫化物含量较高时,重选尾矿宜先经浮选处理,浮选精矿再进入氰化或外售,浮选尾矿视品位决定是否浸出。这一判断需要在选矿试验阶段完成。
注意避免的误区:若磨矿回路淘洗未见金粒,重选可回收性试验精矿产率偏低、品位不高,说明粗粒金不是主要问题,应转向优化氰化参数或评估浮选方案。重选—氰化联合工艺的适用前提是矿石中存在可重选回收的粗粒金或中粒金。
四、高效回收黄金解决方案的分步实施要点
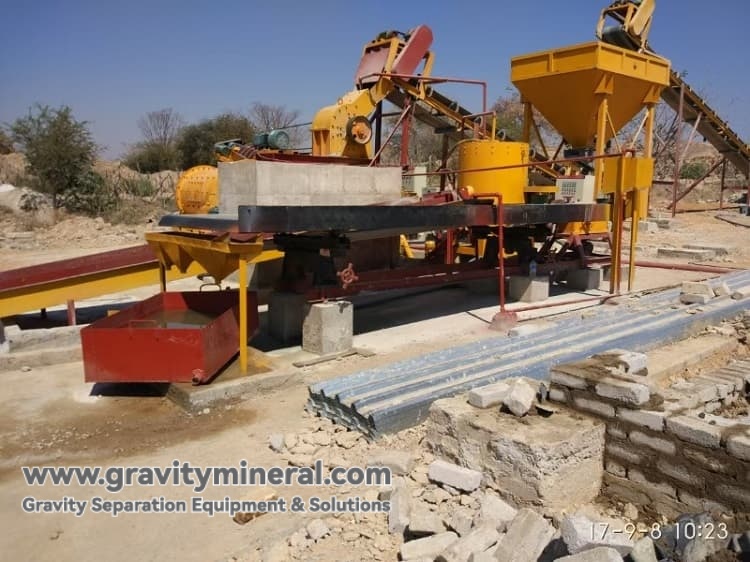
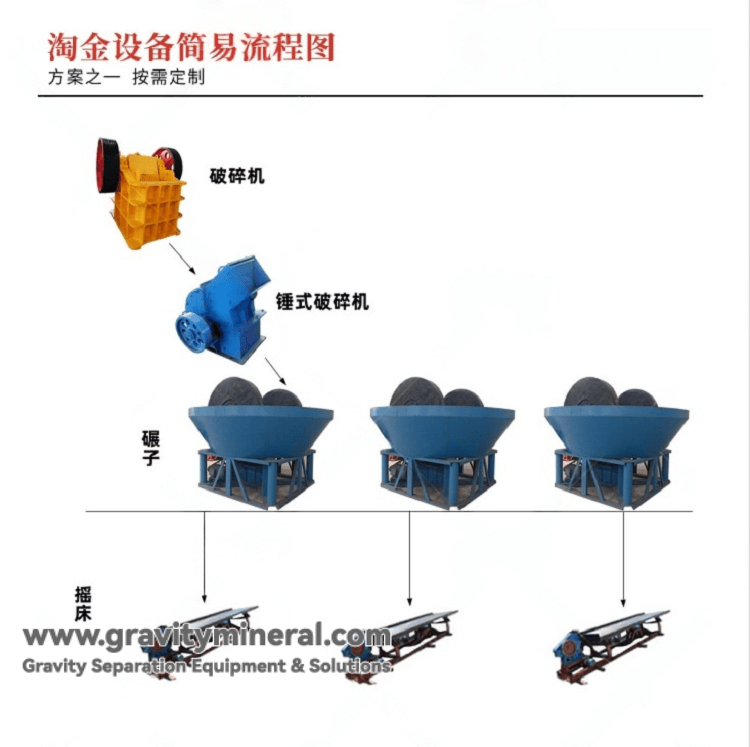
高效回收黄金的解决方案,核心在于将重选与氰化按工序衔接,形成完整的脉金选矿流程。以下为分步实施要点。
- 第一步,开展重选可回收性试验。
取磨矿分级返砂样或球磨机排矿样,进行重选分选试验,重点考察精矿产率与精矿品位。若精矿产率与品位达到可回收水平,说明粗粒金具备重选回收条件。试验结果是后续设备选型与流程设计的依据,不宜凭经验直接配置设备。
- 第二步,在磨矿回路配置重选设备。
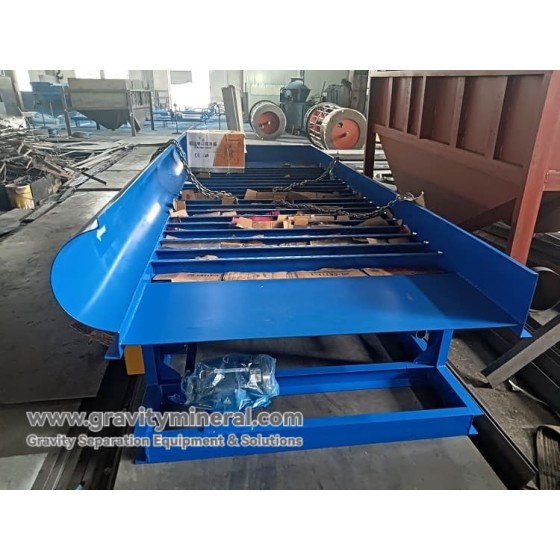
常用配置为跳汰机或离心选矿机,从分级机返砂管或球磨机排矿箱引出矿浆供重选设备处理,重选尾矿返回磨矿回路或进入后续作业。矿浆浓度与流量应保持稳定,避免磨矿回路波动影响分选效果。
- 第三步,重选精矿单独精选与处理。
重选粗精矿经摇床精选后得到高品位金精矿。精矿量较大时,可配置小型浸出槽单独处理,贵液并入主流程;精矿量较小时,可积累后作为金精矿外售。
- 第四步,重选尾矿进入氰化系统并调整药剂制度。
重选尾矿进入氰化浸出后,应连续监测尾渣品位与药剂消耗变化。由于给矿粒度组成改变,药剂单耗可能下降,此时应根据化验数据逐步调整,不宜一次性大幅减药。
- 第五步,固化操作规程。
将跳汰机冲程冲次、摇床坡度、精矿排放周期等参数写入班组作业指导书,减少交接班之间的操作差异,保证指标稳定。
五、脉金重选与氰化联合工艺的效果预期及适用条件
采用重选—氰化联合工艺后,金的总回收率通常可获得提升,具体幅度取决于矿石中粗粒金的占比。重选精矿产率一般较小,但可回收粗粒金的主要部分,尾矿品位相应下降;重选尾矿进入氰化系统后,浸出效率改善,药剂无效消耗减少。综合效果表现为回收率提升与药剂单耗下降。
需要说明的是,回收率提升幅度受矿石性质制约,不同矿山差异较大,不宜以单一数值作为普遍预期。方案设计应以选矿试验数据为依据。
✅ 适用条件
- 磨矿回路淘洗可见金粒;
- 重选可回收性试验精矿产率与品位达到可回收水平;
- 矿石硫化物含量在适宜直接氰化的范围内。
❌ 不适用条件
- 金粒度极细,磨矿淘洗未见金粒;
- 重选试验精矿产率偏低且品位不高;
- 硫化物含量过高且未配置浮选作业。
特别提醒:回收率由矿石的密度差、嵌布粒度、共生关系等固有性质决定。方案设计应基于本矿山的选矿试验数据,不宜直接套用其他矿山的指标。
回到脉金重选与氰化工艺如何选择这个问题,答案已经清晰:两者不是替代关系,而是工序衔接关系。重选在磨矿回路中完成粗粒金早收,氰化在重选尾矿中完成细粒金浸出,由此构成完整的高效回收黄金的解决方案。判断是否适用,应依次完成返砂取样试验、尾矿品位趋势核查、磨矿回路淘洗观察三项工作,以试验数据作为流程设计的依据,确保脉金重选与氰化工艺配置合理、回收指标稳定。
如果你需要针对本矿山矿石性质的重选可回收性试验方案,或磨矿回路重选设备配置的技术支持,可联系专业技术团队获取选矿试验、工艺流程设计与设备配置建议。