



重选金尾矿氰化厂-高效回收黄金设备与工艺解决方案
尾矿品位长期卡在0.3 g/t以上,回收率比设计值低五到八个点,氰化钠单耗却逐月上涨。这是重选金尾矿氰化厂最典型的运行状态,也是黄金回收设备与工艺匹配失当的直接信号。
问题不在氰化槽本身。多数情况下,金子是从重选与氰化之间的衔接缝隙里跑掉的。
一、问题:重选金尾矿氰化厂的典型运行偏差
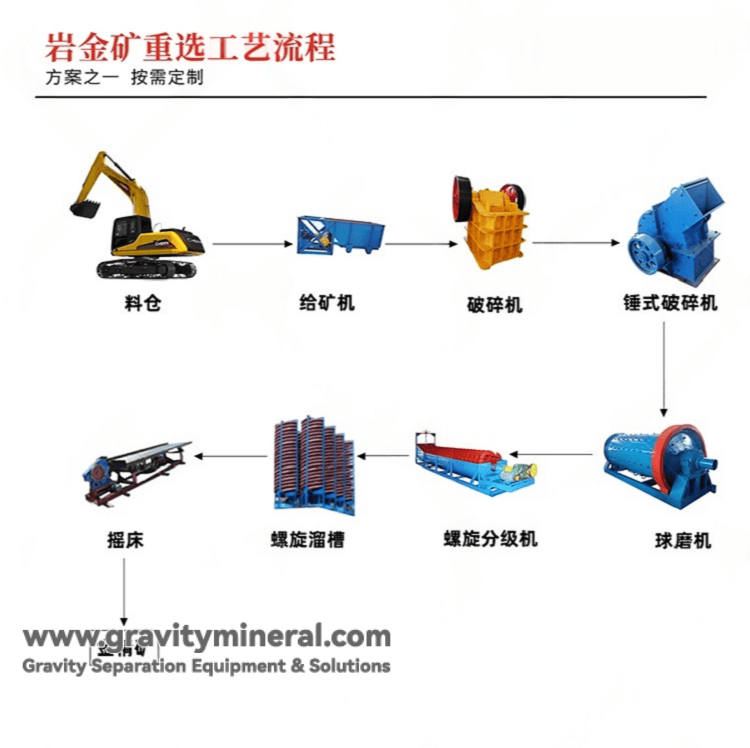
重选金尾矿氰化厂的设计逻辑很清晰:重选回收粗粒单体金,尾矿进氰化浸出细粒与包裹金。理论上金的总回收率应该在一个合理区间内。实际运行中,偏差集中出现在三个位置。
尾矿品位居高不下。日处理量200吨左右的厂,排尾金品位稳定在0.30至0.40 g/t,与设计值存在明显差距。这意味着进入氰化系统的金有相当比例没有完成浸出,随尾矿排走。
药剂消耗与回收效果背离。氰化钠吨矿耗量从正常水平的较低区间逐步攀升,但尾矿品位并未随药剂增加而下降。加药不加效,说明药剂并未作用于目标金矿物。
指标波动超出合理范围。同一矿源、同一班次制度下,不同班组的尾矿品位差异可以达到0.05 g/t以上。排除操作因素后,流程本身的稳定性存在结构性问题。
上述现象在重选金尾矿氰化厂中具有普遍性。如果三条同时存在,基本可以判断:氰化给料的物理状态与化学条件之间存在脱节。
二、原因:三个被忽视的工艺断点
磨矿细度与浸出要求不匹配。重选段的磨矿目标是把金解离到肉眼可见或重选设备可回收的粒度,而氰化浸出要求的是药剂能够接触到的解离程度。两者之间存在显著差距。针对难浸金矿浮选尾矿的研究表明,部分金以包裹金或晶格金形式赋存于毒砂、黄铁矿等硫化矿物中,氰化浸出时无法与浸出液接触,这是金损失过高的主要原因之一。重选尾矿中同样存在这类连生体金,如果氰化前不做粒度控制,这部分金在浸出槽里只是“陪跑”。
浸出槽的有效停留时间不足。矿浆浓度偏高时,矿粒沉降速度加快,搅拌槽内形成局部短路。设计停留时间与实际有效反应时间之间的差距,在浓度超过40%后尤为明显。金精矿尾砂再磨浸出实验的数据可以参考:循环研磨使中位径从139.5 μm降至2.50 μm后,浸出效率出现显著改善。粒度细化带来的不仅是解离度提升,还有矿浆流变性质的改变,这两者共同影响浸出效率。
载金硫化物在氰化段抢药。重选尾矿中常含有黄铁矿、毒砂等硫化物,金与这些矿物共生或包裹其中。氰化条件下,硫化物优先与氰化物和氧反应,消耗大量药剂,同时阻碍金的有效浸出。某多金属矿石浮选尾矿的试验数据表明,预先脱硫后尾矿金品位从0.18 g/t降至0.10 g/t,硫的干扰是明确的。这一逻辑同样适用于重选金尾矿氰化厂:氰化前不除硫,药剂效率和金的回收率同时受损。
三、解决方案:设备与工艺的组合配置
思路调整优先于设备更换。在重选与氰化之间增加一道粒度与成分控制的关口,比单纯更换更大规格的浸出槽或增加药剂投加量更有效。这套方案的核心由三部分组成。
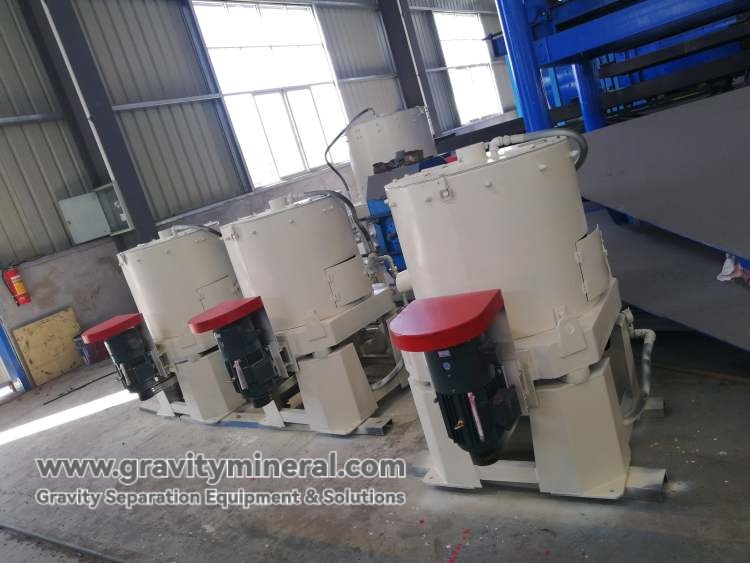
再磨设备:把氰化给料磨到药剂能触及的细度
再磨的目标不是追求极限细度,而是将氰化给料中粗粒级的占比压到合理范围。工程实践中,将氰化给料中+0.074 mm粒级的比例控制在15%以下,是多数重选金尾矿可实现的调整方向。设备选型上,塔磨机或高效细磨机优于传统球磨机,原因在于其单位能耗下的细磨效率和粒度分布集中度更适合这一段作业。对于处理量较小的厂,也可以考虑与现有磨矿回路串联的局部再磨方案,避免重复投资。
浮选预处理:把载金硫化物从氰化给料中分离
如果重选尾矿中硫化物含量在可识别范围内(肉眼可见黄铁矿或化验硫品位偏高),在氰化前增设浮选作业是值得考虑的选项。浮选产出硫精矿,载金硫化物进入精矿产品,可单独处理或外售;浮选尾矿进入氰化,药剂消耗将明显下降。某氰化尾渣浮选柱试验中,采用“一粗一精”流程获得金品位20.13 g/t、回收率86.58%的精矿,尾矿品位降至0.41 g/t。虽然试验对象是氰化尾渣,但其矿物学逻辑与重选尾矿中的载金硫化物预处理一致:先把抢药的组分拿出去,剩下的再浸。
氰化参数调整:与给料变化同步
再磨和浮选落地后,氰化段的参数必须同步调整。矿浆浓度建议控制在35%至40%区间,兼顾槽容利用率与沉降控制。氰化钠浓度维持在0.05%至0.08%,pH稳定在10.5至11。曝气均匀性需要逐槽检查,溶氧不足时金溶解速度会直接下降。这些参数本身并不复杂,关键在于与给料粒度和成分的变化形成联动,而不是沿用改造前的操作习惯。
四、落地路径:从诊断到稳定的分阶段实施
第一阶段:流程诊断与取样分析。在重选尾矿、氰化给料、氰化尾矿三个点位分别取样,做筛析(+0.074 mm、+0.045 mm、-0.045 mm三个粒级)和品位化验。目的是回答两个问题:金主要从哪个粒级损失,硫化物对药耗的贡献有多大。没有这组数据,后续任何设备选型都缺乏依据。
第二阶段:小批量再磨验证。取重选尾矿代表性样品,在实验室或中试规模下进行再磨,目标细度可先设定为-0.045 mm占80%至85%,浸出后测渣品位。与未再磨的对比样数据出来后,再磨的经济性即可判断。同时观察磨矿过程中是否出现泥化加剧或药剂吸附异常。
第三阶段:浮选可行性评估与流程嵌入。若化验显示硫品位偏高,取氰化给料做浮选开路试验,确定药剂制度和精矿产率。浮选设备的选择需考虑与现有流程的衔接空间,优先考虑占地面积小、操作弹性大的机型。
第四阶段:参数固化与班组交接。改造完成后,将调整后的矿浆浓度、药剂浓度、pH控制范围写入操作规程,并在交接班记录中增加尾矿颜色、泡沫状态的观察项。指标稳定需要两到三周的运行数据来确认,不宜以单班或单日数据做判断。
分步实施计划表
| 阶段 | 时间参考 | 核心动作 | 判断依据 |
|---|---|---|---|
| 诊断取样 | 第1周 | 三点取样、筛析化验 | 粒度-品位分布、硫品位 |
| 再磨验证 | 第2~3周 | 小批量再磨+对比浸出 | 渣品位差异、磨矿能耗 |
| 浮选评估 | 第3~4周 | 开路浮选试验 | 硫精矿产率、金分布 |
| 参数固化 | 第5~8周 | 调整操作参数、培训 | 连续三周指标稳定性 |
五、效果评估:合理的预期区间
效果因矿石性质而异,以下区间可作为重选金尾矿氰化厂参考的合理预期。
尾矿品位。在再磨细度到位、硫化物干扰得到控制的前提下,尾矿金品位从0.30至0.40 g/t区间降至0.15至0.25 g/t是多数矿山可触及的目标。难浸矿石或包裹金占比高的矿源,改善幅度可能收窄;易浸矿石的降幅可能更大。甘肃某难浸金矿浮选尾矿的试验数据可作参照:分级后对粗粒级再磨和活化浮选,再合并氰化,金总回收率提高约9个百分点,尾渣金品位降至0.3×10⁻⁶以下。
药剂单耗。浮选预处理去掉部分载金硫化物后,氰化钠单耗下降是确定性较高的改善项。降幅取决于原矿硫含量和浮选脱除率,通常在20%至30%区间内浮动。
回收率。重选金尾矿氰化厂的回收率提升幅度受原矿性质和重选段损失制约。在不改变重选段的前提下,仅优化氰化给料条件,回收率提升的合理区间大致在4至8个百分点。超出该区间需要同时评估重选段的分选效率。
适用边界。尾矿金品位低于0.15 g/t时,再磨的能耗和钢球消耗可能抵消回收金的价值,经济性需重新核算。硫化物含量极低的矿源,浮选预处理的必要性下降,重点应放在细度和浸出时间上。再磨细度并非越细越好,过磨导致的泥化会恶化浸出环境,细度上限需通过试验确定。