



重选厂砂金设备选型指南|高效回收率与低运营成本解决方案
砂金设备选型指南:从尾矿偏高的表象,到流程匹配的解法
重选厂的问题很少单一出现——顺着洗矿、粗选、精选逐段倒推,才能找到选型偏差的真实根源。
1砂金设备选型不当的典型表现
砂金重选厂的问题,很少以单一形式出现。操作人员看到的是尾矿品位偏高、精矿产量不稳,但沿着流程往前倒推,会发现根源分散在洗矿、粗选、精选各个砂金设备选型环节。
河滩与阶地砂金的含泥量随季节和矿层深度变化明显。洗矿设备选型偏小或洗矿时间不够,泥团未充分解离便进入筛分,筛下物料携带黏泥进入重选段。跳汰机水流难以穿透泥层,金粒被泥包裹随尾矿排出。尾矿水颜色发灰发浑,是砂金设备选型中最容易被忽视的信号。
砂金中金粒的粒度分布,决定了粗选砂金重选设备的选择方向。螺旋溜槽处理量大、运行成本低,但对微细粒金的回收存在上限;跳汰机粒级适应性更宽,冲程冲次若未根据实际给矿标定,粗粒与细粒的回收效果会同时打折扣。选型偏差不会立刻显现,但会持续反映在尾矿指标上。
粗精矿从粗选设备进入摇床的环节,给矿浓度、管路输送方式、摇床坡度与冲程的配合,任何一项未校准,都会造成精矿品位波动或回收损失。部分重选厂粗精矿积压等待摇床处理,金粒在泵送和停留过程中产生损耗。
粗选处理量与精选处理量之间存在比例关系。粗选跑得快、精选跟不上,粗精矿积压;粗选能力不足,精选设备空转。这种前后不匹配的砂金设备配置,在拼凑式重选厂中尤为常见,运营成本因此被隐性抬高。
2根源分析:砂金重选设备选型的三个断层
砂金重选的核心优势在于金与脉石的密度差显著。自然金比重远高于石英类脉石,这一物理差异使重选成为砂金回收成本较低、环境负担较小的技术路线。但密度差优势能否兑现,取决于以下三个环节是否对齐。
砂金矿的含泥率、金粒形态与粒度分布,直接影响砂金设备选型方向。片状金在流膜中沉降阻力较大,细粒金需要离心力强化回收,含泥高的矿料则对洗矿段提出更高要求。设备参数若按通用出厂值设定,与矿石实际性质之间必然存在偏差。
洗矿机筛孔尺寸决定跳汰机给矿粒度上限,跳汰机处理量决定摇床配置台数,摇床精矿产量决定脱水设备规格。拼凑不同来源的砂金重选设备,接口高度、矿浆流速、粒度衔接难以统一,金粒在中间环节沉积或流失,流程越复杂,损耗点越多。
砂金矿的给矿条件并非恒定。矿层变化、含泥量波动、处理量调整,都要求跳汰机冲程冲次、摇床坡度、螺旋溜槽给矿浓度随之调整。设备交付后无人标定、无人跟踪,参数长期停留在初始状态,是砂金选矿工艺流程中普遍存在的管理缺口。
问题的根源,往往不在正在排查的位置。回收率异常的表象在摇床,根因可能在洗矿;跳汰机表现不佳,可能只是给矿浓度未稳住。砂金设备选型需要从整条线看,而非逐台设备看。
3解决方案:按矿石性质配置砂金重选线
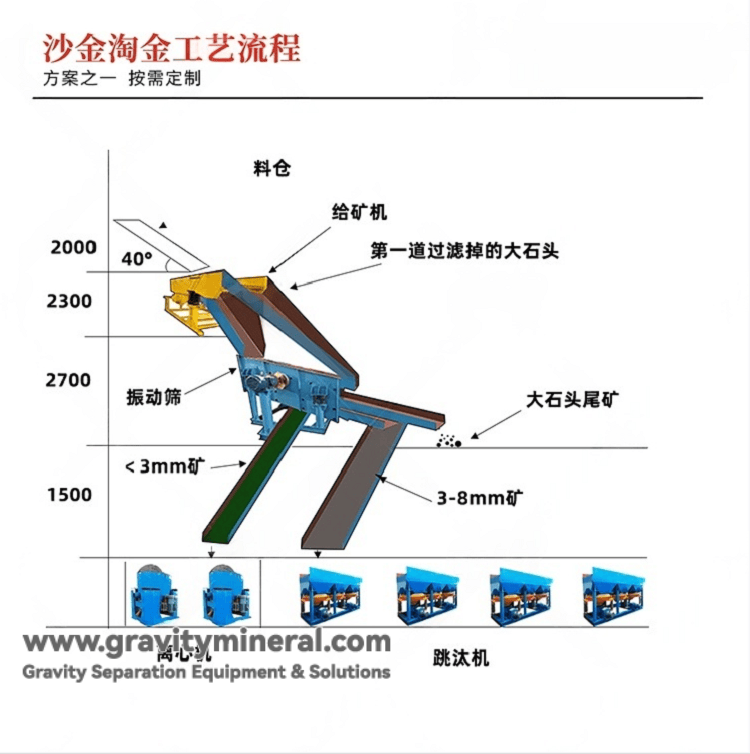
砂金重选的配置逻辑可以归纳为三句话:洗矿洗透、粗选收早、精选收准。具体设备如何配置,取决于矿石性质与处理规模。
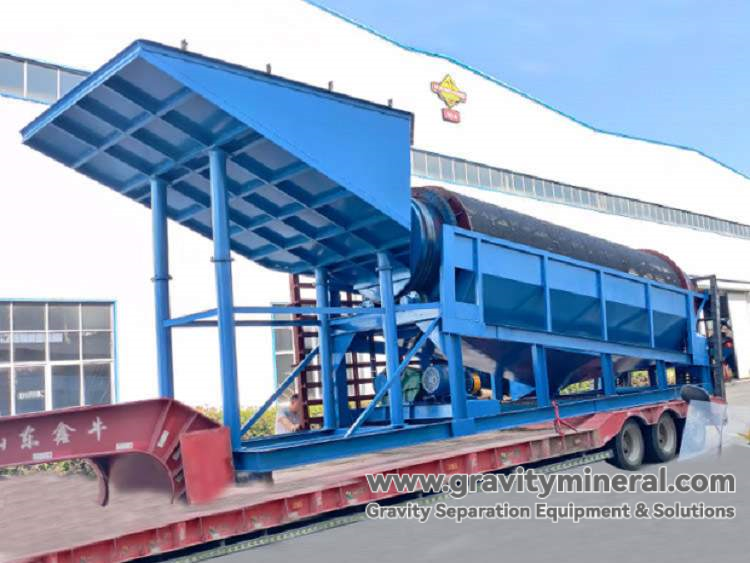
河滩砂金、阶地砂金、古河道砂金的含泥量差异较大。洗矿设备选型主要看含泥率与粘土可塑性。含泥率较低的矿料,圆筒洗矿机配滚筒筛可满足要求;含泥率高、粘土发黏的矿料,宜采用螺旋洗矿机或洗矿筛联合配置。关键在于洗矿时间,矿料在洗矿机内停留时间足够,泥团才能充分化开。这一环节不到位,后续砂金重选设备性能再强也难以发挥。
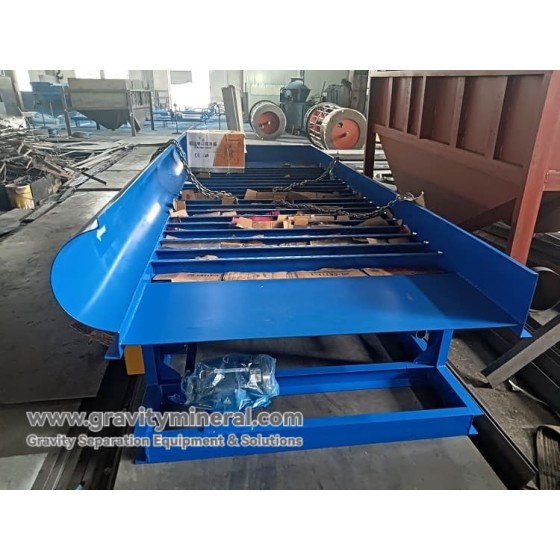
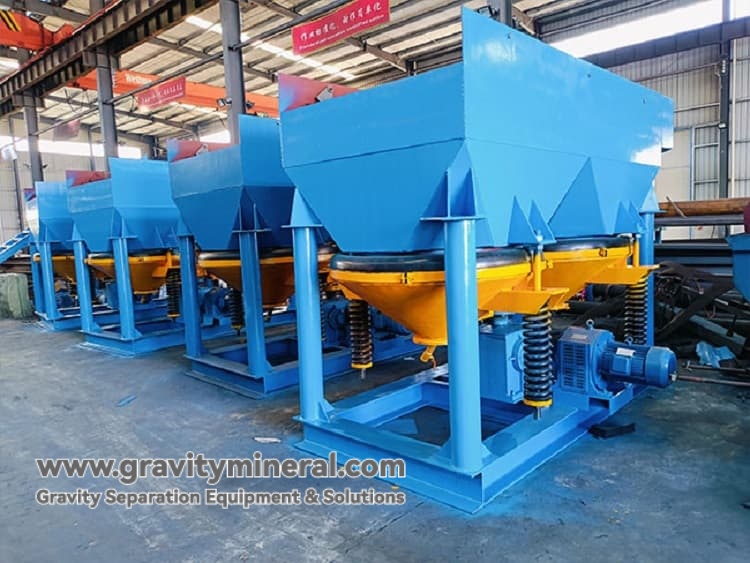
砂金粗选以锯齿波跳汰机为主力。锯齿波水流脉动曲线较传统跳汰机合理,对宽粒级物料的适应性更强。选型依据跳汰室面积与日处理量匹配,给矿粒度上限一般控制在合理范围。冲程冲次需根据筛下物筛析结果标定,粗粒金占比高时冲程适当加大、冲次降低,细粒金占比高时反向调整,不能照搬出厂值。螺旋溜槽适合含泥低、粒度偏粗的砂金粗选抛尾,处理量大且无动力消耗,但溜槽尾矿宜再扫选或引入离心选矿机处理。
粗精矿进入6-S摇床精选,坡度、冲程、给矿浓度三项参数相互牵制。给矿浓度宜控制在合理区间,浓度过高床面分层不清,过低则处理量受限。粗精矿中若含微细粒金,摇床尾矿再接离心选矿机,利用离心力强化分选,回收摇床难以捕获的细粒级金。这是砂金选矿工艺流程中提升综合回收率的末端保障。
跳汰机粗精矿产率与摇床处理能力之间需保持对应关系。粗精矿产率偏高时,摇床应增加台数或改用多层摇床;粗精矿产率稳定时,单台摇床即可匹配。洗矿段宜保留适当余量,避免因洗矿能力不足拖累整条砂金重选线的通过能力。
砂金设备配置中最易出现的偏差,是洗矿机选型偏小。洗矿能力不足,后续所有砂金重选设备都处于憋料运行状态,处理量与回收率同时受损。宁可洗矿段留有余量,也不宜让泥料成为整条线的瓶颈。
4落地路径:从矿样到稳定运行
设备选型只是起点,把矿石数据、流程设计、接口对齐、参数标定与人员培训串成一条完整的落地路径,指标才能稳定下来。
- 第一步,矿石性质分析
取代表性矿样,进行筛析、含泥率测定与金粒级分布分析,明确金主要赋存粒级与含泥率波动范围。缺少这组数据,砂金设备选型缺乏依据。
- 第二步,按矿样确定砂金选矿工艺流程
粗粒金占比较高,跳汰机冲程适当加大;细粒金占比较高,跳汰机后接离心选矿机。含泥率高的矿料,洗矿段增加设备或延长洗矿时间。流程依据矿石数据推导,不照搬其他项目。
- 第三步,设备选型对齐接口
洗矿机筛孔尺寸对应跳汰机给矿粒度上限,跳汰机处理量对应摇床台数,摇床精矿产量对应脱水设备规格。各接口的产能、粒度、浓度逐项对齐,现场安装与联动调试的阻力会明显降低。
- 第四步,安装调试按参数标定
跳汰机冲程冲次、摇床坡度冲程、给矿浓度在调试阶段逐一标定。带料试车连续运行并取样化验,指标稳定后方视为调试完成。调试的目标不是设备运转,而是指标达标。
- 第五步,操作人员培训
明确给矿量变化、含泥量波动、精矿品位下降时的调整方向与排查顺序。砂金重选线日常操作不复杂,但需要操作人员理解调整逻辑,而非机械执行固定动作。
5预期效果与成本考量
砂金重选线的实际效果,受矿石性质、设备配置、调试水平与运行管理多重因素影响,不同项目之间差异明显,不宜以单一数字概括。
从回收率角度看,砂金重选设备配置合理、参数标定到位的重选厂,粗粒金回收较为充分,细粒金通过离心选矿机补充回收,综合回收率较拼凑式配置通常有可见提升。尾矿品位相应下降,资源损失减少。
从运营成本角度看,砂金重选本身不涉及药剂消耗,主要成本为电费、水费与人工。设备匹配良好,跳汰机无需超负荷运行,电耗可控;洗矿充分,重选段无需反复循环,水耗下降。砂金设备选型合理带来的成本优化,体现在长期运行中,而非短期账面数字。
从运行稳定性角度看,洗矿段留有余量、粗选与精选产能对齐的重选厂,处理量更易达到设计能力,指标波动幅度收窄,班组操作差异对指标的影响减弱。这对砂金选矿工艺流程的持续稳定运行具有实际意义。
需要说明的是,回收率与运营成本的具体数值,与矿石性质、处理规模、设备配置方案及现场管理水平密切相关。任何脱离矿石条件的绝对承诺都不具备参考价值。砂金设备选型的目标,是在给定矿石条件下,通过合理的设备配置与参数标定,实现回收率与运营成本之间的较优平衡。
6砂金设备选型的判断要点
砂金重选厂在设备选型阶段,可对照以下要点逐项核查。
逐项核查清单
- 洗矿段是否按含泥率与粘土性质选型,洗矿时间是否充足;
- 粗选设备是否与金粒级分布匹配,跳汰机冲程冲次是否按矿样标定;
- 精选段摇床坡度、冲程、给矿浓度是否经过调试校准;
- 粗选与精选产能是否对齐,中间环节是否存在积压或空转;
- 各单机接口的粒度、浓度、处理量是否统一设计;
- 操作人员是否掌握参数调整逻辑与常见问题排查顺序。
上述要点覆盖砂金设备选型、砂金重选设备配置与砂金选矿工艺流程的主要环节。逐项核对,可减少因选型偏差导致的回收率损失与运营成本上升。