



金尾矿重选高效回收方案|提升金回收率,降低尾矿损失
一、金尾矿重选回收的问题表现
金尾矿重选面临的问题,通常以三种形式呈现。
浮选或氰化后的尾矿进入重选段,精矿品位勉强达标,但尾矿金品位始终在0.3 g/t上下波动,降不下去。化验单上的数字看着不算离谱,但按日处理量折算成年金属损失,数额可观。
尾矿中-0.037 mm粒级占比超过六成时,螺旋溜槽和常规摇床的分选效率明显下降。这部分金粒沉降速度慢,在溜槽中来不及分层就被水流带出。镜下鉴定往往显示,尾矿中相当比例的金以微细粒单体或连生体形式存在,并非无法回收,而是设备选型与粒度不匹配。
精矿品位忽高忽低,硫含量波动大。精矿返回主系统再处理时,磨矿分级平衡被反复打破,分级作业不稳定,生产调整频繁。重选段本身没有独立闭环,精矿在流程中“打转”,既没有有效解离,又干扰了主流程的稳定运行。
二、金尾矿重选效率低的原因分析
1粒度分级缺失,细泥干扰分选
尾矿进入重选设备前若未经有效分级,细泥在溜槽和摇床中形成黏稠矿浆环境,阻碍粗粒金的沉降分层。给矿中-0.037 mm粒级占比过高时,螺旋溜槽的分选效率显著下降。细泥比表面积大、表面电荷复杂、残留药剂影响尚未消除,这些因素叠加,使重选设备无法在最佳状态下运行。
2重选精矿返回主系统,形成无效循环
部分选厂将重选精矿返回主磨矿系统再处理,这一做法在实际运行中问题突出。重选精矿硫含量高、粒度组成与主系统给矿差异大,返回后破坏磨矿分级的水位平衡与浓度平衡。更关键的是,精矿中部分金以包裹状态存在,返回主系统后磨矿条件并未针对这部分物料优化,解离效果有限。河南金源黄金矿业的实践表明,摇床精矿返回主系统导致分级作业不稳定,生产调整频繁,最终通过建立独立再磨再选回路才解决这一问题。
3重选段参数缺乏动态调控
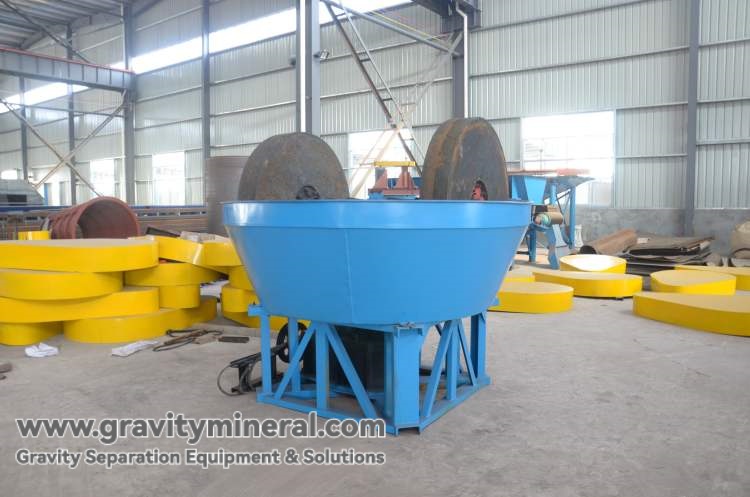
重选设备的操作参数并非一劳永逸。螺旋溜槽的给矿浓度、冲洗水量、刻槽磨损状态,摇床的冲程冲次与横向坡度,离心机的反冲水压力与转鼓转速,这些参数需要根据矿石性质和处理量变化进行动态调整。实际生产中,部分选厂的重选设备安装后长期未做参数优化,矿石性质变化后仍维持原有设定,分选效率自然下降。
三、金尾矿重选高效回收方案
方案的核心逻辑:预先分级—粗细分选—精矿独立回路。三个环节各有分工,共同构成完整的金尾矿重选回收体系。
1预先分级,为分选创造合格给矿
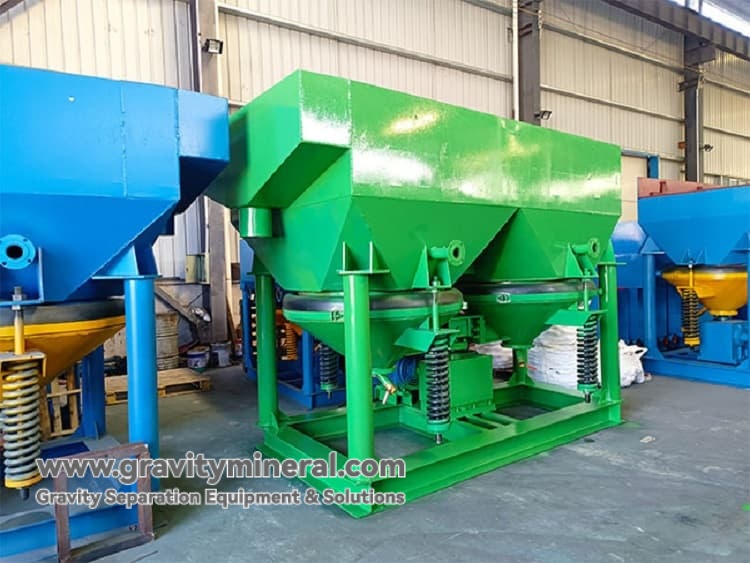
尾矿进入重选前,先经旋流器或高频筛分级,将-0.037 mm细粒级分出。粗粒级(+0.037 mm)进入螺旋溜槽或跳汰机,细粒级单独处理。
分级环节的必要性在于:细泥在重选设备中不仅自身难以回收,还会干扰粗粒金的分层沉降。将粗细分开,各自进入适合的设备,是提升整体回收率的基础。分级设备的选择以现场条件和处理量为准,旋流器适合处理量较大的场景,高频筛适合空间受限的改造项目。
2粗粒级重选与细粒级离心分选
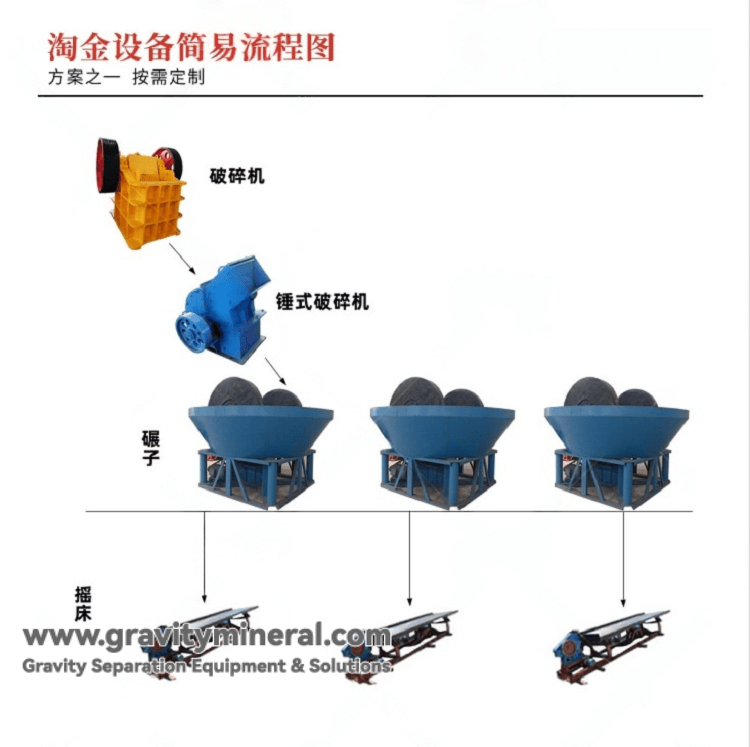
粗粒级物料进入螺旋溜槽粗选,溜槽精矿进摇床精选。螺旋溜槽的给矿浓度控制在适宜范围,冲洗水量以精矿带分界清晰为调整依据。溜槽刻槽磨损到一定程度后及时更换,避免因设备磨损导致的回收率隐性下降。摇床精选阶段根据精矿粒度选择冲程与冲次:粗粒用大冲程低冲次,细粒用小冲程高冲次。
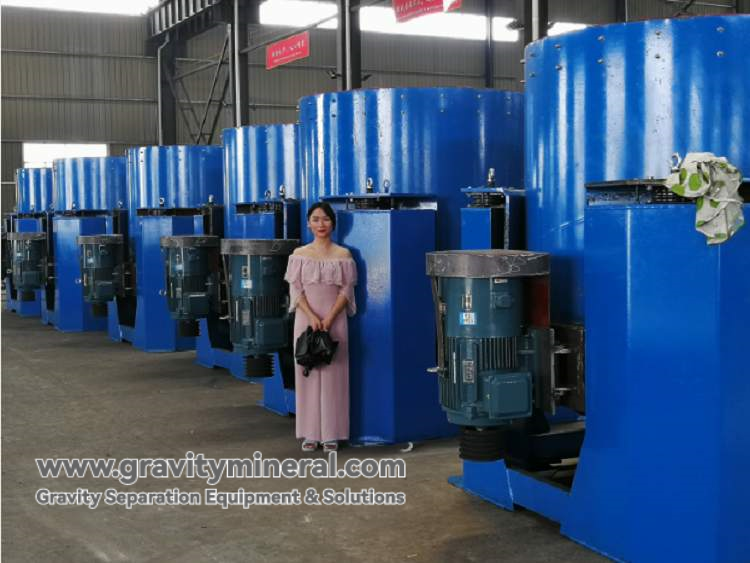
细粒级物料进入离心选矿机。水套式离心机通过持续反冲水保持矿层松散,防止精矿层压实导致回收率骤降。反冲水压力与转鼓转速根据物料粒度调整。离心机处理量按额定值的八成左右配置,给矿量过大时离心力场被破坏,精矿品位和回收率同时下降。
3重选精矿独立再磨再选
溜槽精矿与离心机精矿合并后,进入独立的再磨回路。磨矿细度根据连生体解离程度确定,以镜下鉴定和筛析数据为依据。磨矿产品进入浮选,采用适合载金硫化矿的捕收剂制度,产出最终金精矿。
独立回路的关键意义在于:重选精矿不再返回主系统,避免了对主流程磨矿分级平衡的干扰。同时,再磨条件可以针对重选精矿的物料特性单独优化,解离效率更高。河南金源的实践显示,建立独立再选回路后,系统运行稳定性显著改善,全流程回收率得到有效提升。
四、方案实施步骤
- 矿石性质分析
取给矿尾矿、重选精矿、重选尾矿三个代表性样品,送化验室完成金品位化验、粒度筛析、金的赋存状态鉴定。粒度筛析确定金的主要分布粒级,指导设备选型重心;赋存状态鉴定判断单体金与连生体的比例,决定再磨回路是否必需。这一步是后续所有决策的数据基础,不可省略。
- 分级环节改造
在重选给矿前增设分级设备。现场空间充足的选用旋流器组,空间受限的选用高频筛。同时检查螺旋溜槽刻槽磨损情况,磨损严重的及时更换。给矿管路加装浓度与流量监测手段,建立基础运行数据记录。
- 参数标定与稳定运行
以周为单位,固定给矿浓度、冲洗水量、摇床冲程冲次等关键参数,连续运行并逐日取样化验。通过数据对比确定各设备在当前矿石条件下的最优参数区间,将标定结果写入操作规程。这一阶段的目标是“稳定”,而非追求单日指标的突出。
- 独立再磨回路建设
若前序步骤完成后尾矿品位仍偏高,且鉴定结果显示连生体金占比较大,则启动独立再磨回路建设。磨机选型按重选精矿产量的1.2倍配置,浮选流程采用“一粗一精一扫”配置,中矿返回粗选。浮选尾矿的水可回用于重选段,减少新水消耗。
五、方案适用边界与效果预期
1适用条件
本方案对金粒度大于0.01 mm的尾矿效果较为稳定。若尾矿中金粒度普遍在0.005 mm以下且大部分被石英或硫化物包裹,重选只能作为预富集手段,后续需衔接氰化或细磨浮选工艺。重选的优势在于成本可控、无化学药剂污染、对粗粒和中等粒度金的回收效率较高,但其对微细粒包裹金的回收能力存在客观上限。
2效果预期
在矿石性质适配、流程配置合理、参数标定到位的前提下,金尾矿重选回收率通常可获得数个百分点至十余个百分点的提升,尾矿金品位可降至较低水平。具体幅度取决于原尾矿性质、金赋存状态及操作管理水平,不同项目之间差异明显,需以实际试验数据为准。
河南金源改造后的工业运行数据显示,独立再选回路投用后,尾矿金品位由0.120 g/t降至0.082 g/t,全流程总回收率由88.43%提升至91.45%。这一案例表明,金尾矿重选高效回收方案在条件适配时具备明确的实效性。
六、金尾矿重选设备选型要点
适用于粗粒级抛尾和粗选富集,结构简单、无动力消耗。选型时关注刻槽材质与可更换性,玻璃钢配刚玉内衬在耐磨性和耐腐蚀性方面表现较好。
精选段核心设备,分选精度高。6-S摇床为通用型号,多层摇床可在同等占地面积下提升处理量。选型时根据给矿粒度选择床面类型(粗砂、细砂、矿泥)。
微细粒金回收的关键设备。水套式设计在保持矿层松散度方面优于传统型式,反冲水系统是选型时的重点关注项。
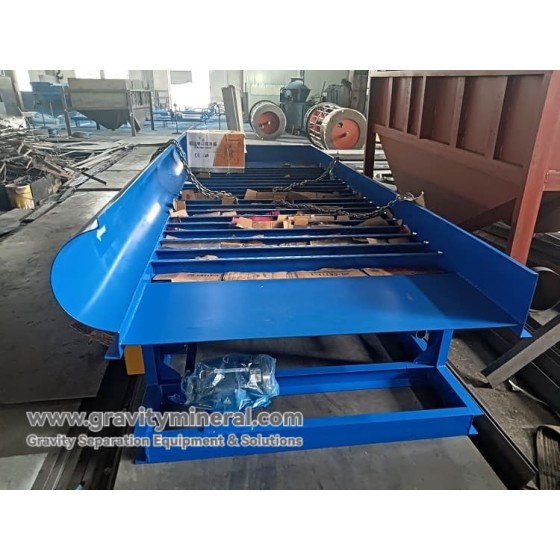
旋流器或高频筛,根据处理量和现场条件选择。分级效率直接影响后续重选设备的工作状态。
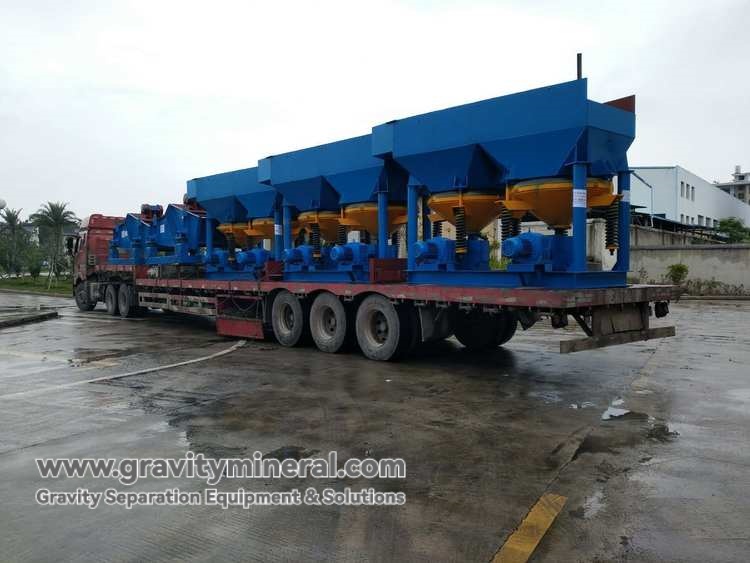
七、GravityMineral 在金尾矿重选领域的技术能力
GravityMineral 专注重力选矿设备制造与流程设计二十年,在金尾矿重选回收场景中具备从试验分析到现场调试的完整服务能力。
跳汰机、螺旋溜槽、6-S摇床、离心选矿机等重选核心设备由自有制造基地生产,交期与质量可控。设备参数根据矿石性质试验数据确定,避免通用型号与特定物料不匹配的问题。
选矿试验、工艺流程设计、设备选型配置、厂区布置由自有团队完成。重选段与再磨浮选段的衔接、粗粒与细粒分选路径的划分,在方案阶段即明确,减少现场安装阶段的接口冲突。
工程师驻场指导安装与联动调试,直至产线运行稳定、指标达到预期。操作人员培训同步完成,确保投产后团队具备独立调控能力。
服务范围覆盖五十余个国家和地区,在岩金尾矿、浮选尾矿重选段、砂金重选等场景中积累了可调用的历史经验。对于金尾矿重选回收项目,可结合相似矿石条件的案例数据,缩短方案确定周期。