



全套重力金选矿设备生产线如何配置?
【30秒速读】
-
全套重力金选矿设备生产线的配置,本质是按金粒所在粒级排布设备,而不是把几台重选设备拼在一起。
-
磨矿细度是岩金重选工艺的关键前提,金未解离,后续重选设备分选效果都会受限。
-
砂金与岩金对应两条不同的重力金选矿设备生产线:砂金以洗矿、筛分、重选为主,岩金以破碎、磨矿、重选为主。
-
中型岩金重选线的常见组合为颚式破碎机、圆锥破碎机、球磨机、分级机、跳汰机、螺旋溜槽、离心选矿机与摇床。
-
全套重力金选矿设备生产线的回收效果,取决于设备位置、粒级匹配与操作参数三者是否协同。
一、配置全套重力金选矿设备生产线,先回答一个问题:金在哪个粒级
配置全套重力金选矿设备生产线,绕不开一个前置问题:目标金矿物主要分布在哪个粒级。这个问题不回答,后面的重力选金设备选型就没有依据。
自然金比重约17.5至18.0,脉石矿物多在2.5至2.7,六倍以上的比重差是重选工艺的基础。但比重差只有在粒级匹配的前提下才能转化为分选效果。跳汰机对0.1毫米以下细粒金的回收能力有限,用跳汰机处理微细粒物料,分选效率会明显下降;离心选矿机对2毫米以上粗粒金的适应性不足,粗颗粒在转鼓内难以有效分层。
因此,全套重力金选矿设备生产线的第一步工作,是取得代表性矿样的筛析数据,明确金在+0.2mm、-0.074mm、-0.037mm等粒级的分布比例。这组数据基本决定重力选金设备的主体选型方向。含泥量与金的嵌布状态同样需要同步确认:含泥偏高时,洗矿脱泥环节不可省略;金以包裹形式存在于硫化物中时,重选适合承担预选职能,后续需衔接浮选或浸出工艺。
跳过筛析直接确定设备清单,往往会在调试阶段付出返工代价。全套重力金选矿设备生产线的配置质量,从这份数据开始分化。
二、砂金与岩金:两条重力金选矿设备生产线的工艺分野
砂金与岩金对应两条工艺逻辑不同的重力金选矿设备生产线,混用设备清单是常见配置失误。
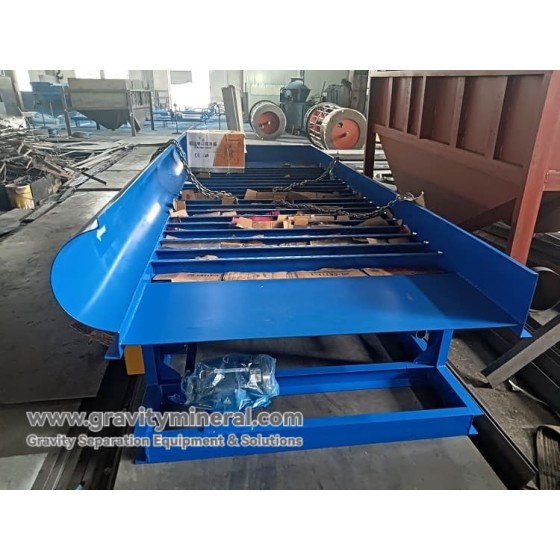
砂金矿的重选逻辑是洗矿、筛分、重选。金粒在自然条件下已基本单体解离,无需破碎磨矿,核心任务是把黏土团打散、把大砾石筛除、把含金细砂送入重选设备。滚筒洗矿机与滚筒筛是砂金重力选金设备的基础配置,洗矿是否彻底直接影响后续跳汰机与螺旋溜槽的分选效果——泥质包裹金粒时,重选设备的分选效率会显著下降。
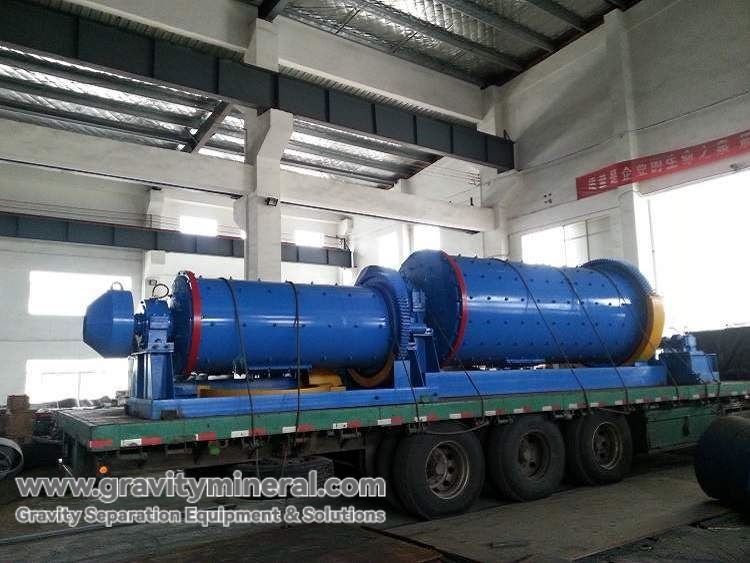
岩金矿的重选逻辑是破碎、磨矿、重选。金嵌布于石英脉或硫化物中,解离是重选的前提。颚式破碎机粗碎、圆锥破碎机中碎、球磨机细磨至目标解离粒度,构成岩金重力选金设备的前段主体。磨矿段能耗在整条生产线中占比较高,但解离不足与过粉碎同样需要避免:解离不足,粗粒金无法进入重选环节;过粉碎,细粒金在后续分选中流失风险上升。对易脆含金矿物,磨矿段可优先考虑棒磨机以减轻过粉碎。
两条线的分野,决定了全套重力金选矿设备生产线的设备构成与投资结构完全不同。配置前先确认矿型,是重力选金设备选型的基本前提。
三、四类核心重力选金设备的粒级分工
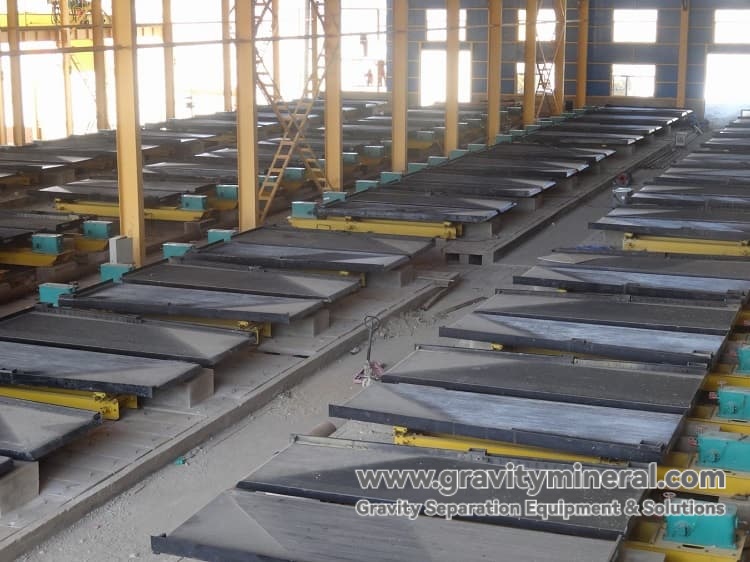
全套重力金选矿设备生产线中,跳汰机、螺旋溜槽、离心选矿机与摇床并非替代关系,而是按粒级分段接力。四类重力选金设备的定位如下。
| 设备 | 主要适用粒级 | 流程定位 | 选型关注点 |
|---|---|---|---|
| 锯齿波跳汰机 | 约0.5至25mm | 磨矿回路早收、粗选 | 细粒金回收能力有限 |
| 玻璃钢螺旋溜槽 | 约0.03至4mm | 中段粗选抛尾、扫选 | 含泥偏高时床面易糊 |
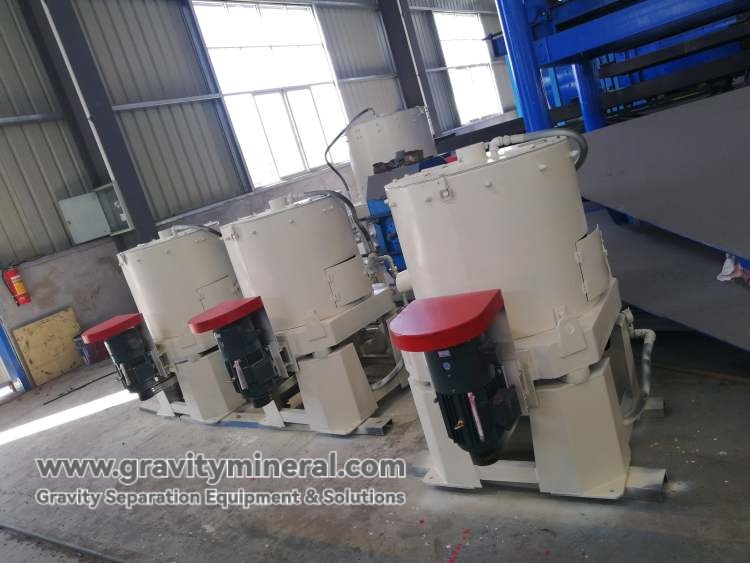
| 离心选矿机 | 约0.01至0.2mm | 细粒金回收 | 粗粒物料易堵塞 |
| 6-S摇床 | 约0.019至3mm | 末端精选 | 给料粒级过宽时分选带易乱 |
跳汰机承担粗选职能。岩金生产线中,跳汰机布置于磨机排矿口或分级机返砂处,可提前回收已解离的粗粒金,减少这部分金进入后续工艺造成的回收损失。螺旋溜槽无动力消耗、处理量大,适合承担扫选职能,用于处理跳汰尾矿,但精度有限,不宜作为最终精选设备。离心选矿机针对微细粒单体金,是跳汰机与螺旋溜槽难以覆盖粒级的重要补充,其精矿通常仍需摇床再选。摇床处理量小但分选精度高,承担全线的最终精选职能,前端设备产出的粗精矿集中进入摇床提品位。
四类重力选金设备的分工可以概括为:跳汰机回收粗粒、螺旋溜槽扫选中粒、离心选矿机捕获细粒、摇床完成精选。任一段缺失,对应粒级的金回收都会受到影响。全套重力金选矿设备生产线的配置,核心就在于这四类设备的粒级衔接是否完整。
四、中型岩金重选线的完整流程配置
以50至150吨/小时的岩金重选线为例,全套重力金选矿设备生产线的典型流程配置如下,按物料走向逐段说明,可直接复制使用。
给料
原矿经振动给料机均匀送入颚式破碎机,给料机承担稳定给矿与初步筛除细料的作用,避免破碎机堵料。
粗碎
颚式破碎机将原矿粗碎至150至200毫米,为后续中碎提供合格给料粒度。
中碎与闭路筛分
粗碎产品进入圆锥破碎机中碎至20至40毫米,中碎产品经圆振动筛分级:筛下合格粒级进入球磨机,筛上超限粒级返回圆锥破碎机,形成闭路破碎,保证入磨粒度稳定。
磨矿与分级
合格粒级进入球磨机细磨,球磨机与螺旋分级机闭路配合:分级机返砂返回球磨机再磨,分级机沉砂与溢流分别进入不同重选作业段,为重选提供粒度合格的给矿。
粗粒金早收
分级机沉砂进入锯齿波跳汰机,在磨矿回路中提前回收已解离的粗粒金,减少粗粒金进入后续环节造成的过磨与流失。跳汰机粗精矿送入6-S摇床精选。
中细粒扫选
分级机溢流进入玻璃钢螺旋溜槽,承担中细粒物料的粗选抛尾与扫选职能,螺旋溜槽粗精矿视粒度情况送入摇床或离心选矿机进一步处理。
微细粒金回收
螺旋溜槽产生的细粒物料进入离心选矿机,回收跳汰机与螺旋溜槽难以覆盖的微细粒单体金,离心选矿机精矿送入6-S摇床再选。
精选与产品
跳汰机粗精矿与离心选矿机精矿集中进入6-S摇床精选,摇床产出最终金精矿,送冶炼或后续提金工序。
尾矿处理
螺旋溜槽尾矿、离心选矿机尾矿与摇床尾矿合并进入尾矿处理系统。当矿石含硫化物较高或存在包裹金时,重选尾矿可衔接浮选或炭浸工艺,形成重选早收、浮选或浸出兜底的联合流程。
这条生产线的配置有三个关键节点
- 跳汰机的位置:布置于磨机排矿口时矿浆浓度较高、粗粒占比较大,有利于提前截留粗粒金、减少过磨;布置于分级机溢流时给料粒度偏细,跳汰效率会有所下降,粗粒金占比较高的矿石宜将跳汰机适当前移。
- 离心选矿机的给矿浓度:浓度过高床层压实,细粒金难以进入环沟;浓度过低处理能力下降,给矿浓度通常控制在30%至50%区间,具体取值需结合设备型号与矿石性质确定。
- 摇床的给矿粒度:摇床对宽粒级给料适应性有限,粗颗粒与细颗粒混选时分选带容易紊乱,摇床前宜设置分级或浓缩环节收窄给料粒级。
五、全套重力金选矿设备生产线配置中的常见问题
磨矿细度不足
这是岩金重选线配置中最常见的问题。金未充分解离时,重选设备分选的对象实际上是脉石。磨矿细度应依据金的嵌布粒度确定:嵌布较粗的矿石,磨至-200目占55%至65%可能满足解离要求;嵌布较细的矿石,需提高至75%甚至更高。磨矿增加的能耗,通常可由回收效果的改善抵消。
含泥量处理缺位
砂金中的黏土团与岩金磨矿产生的次生矿泥,进入重选设备后会造成跳汰机床层板结、螺旋溜槽床面糊死、摇床分选带模糊。砂金生产线前端应配置洗矿设备;岩金生产线矿泥量偏大时,应考虑脱泥环节,或选用对含泥适应性较好的离心选矿机承担细粒段回收。
设备产能不匹配
跳汰机与摇床的处理量差距较大,中间缺少缓冲或分级环节时,容易出现堵料或设备空转。这也是分散采购、拼凑设备时较易出现的问题——单台设备运行正常,全线联动时衔接不畅。全套重力金选矿设备生产线的设备衔接与产能平衡,需要在流程设计阶段统一考虑。
六、配置顺序与实施建议
全套重力金选矿设备生产线的配置,建议按以下顺序推进。
- 完成矿样筛析,明确金在各粒级的分布率、含泥量与嵌布状态。这组数据是重力选金设备选型的起点。
- 确定处理规模。不同规模对应不同的设备组合与投资结构,小型线可采用颚式破碎机、球磨机、螺旋溜槽与摇床的基础组合;中型线需配置圆锥破碎机、闭路筛分、跳汰机、离心选矿机与摇床的联合流程;更大规模则涉及多段破碎、多台磨机与联合重选配置。规模不同,全套重力金选矿设备生产线的构成差异明显。
- 由具备重选工艺能力的团队依据筛析数据出具流程设计与设备清单。流程设计与设备选型应由同一技术逻辑贯穿,避免先定报价、后凑流程的顺序颠倒。