



细粒金回收难?先进重力选矿技术破解微细粒金回收难题
尾矿品位偏高、回收率上不去,环保压力和生产指标同时压过来——这是不少岩金选厂在矿石性质变化后遇到的典型困境。甘肃某石英脉金矿在换采区后尾矿品位从0.22抬到0.34,回收率掉到82%以下,磨矿细度没变、药剂制度没改,问题却突然出现。排查下来,根子在矿石含泥量上升、细粒金占比增加,原有重选环节的分选下限不够用了。
细粒金回收难,难在它不是单一设备能解决的问题。本文按问题表现、根本原因、技术方案、落地步骤、效果预期五个层面展开,把先进重力选矿技术如何破解微细粒金回收难题讲透。
一、细粒金回收难的具体表现:三个信号说明重选在“漏细”
先对照现场信号,判断细粒金回收是否已经成为瓶颈。
三个信号指向同一个结论:重选系统的分选下限与实际矿石粒度组成不匹配。粗粒金收得住,微细粒金收不住,而矿石中细粒金比例正随采深增加、采矿贫化、矿石类型变化而持续上升。
二、细粒金回收难的三个根本原因
原因找不准,调参数就是盲目试错。细粒金回收难,根子在以下三处。
三、先进重力选矿技术方案:强化重力场加多段协同
方案核心思路:用强化重力场把分选下限往下推,用多段协同把不同粒级的金分别接住。单台设备解决不了细粒金回收的全部问题,需要从设备选型、参数匹配、流程衔接三个层面系统配置。
强化重力场核心设备选型
工业上能把分选下限推进到10微米级别的重选设备,主流是离心选矿机和蠕动溜槽两类。
离心选矿机利用高速旋转锥形转鼓产生数十倍至上百倍重力的离心力场,细粒金在离心力和反冲水协同作用下被捕获于富集环槽。甘肃某石英脉金矿的试验数据显示,离心机在适宜转速和反冲水条件下,精矿金品位可达100克/吨以上,单一重选作业回收率较常规设备明显提升。其价值在于把微细粒金从矿浆中富集出来,为后续作业创造条件。GravityMineral的STLB系列离心选矿机给矿粒度覆盖0到6毫米,处理能力从0.6吨/时到120吨/时,适配不同规模选厂的细粒金回收段。
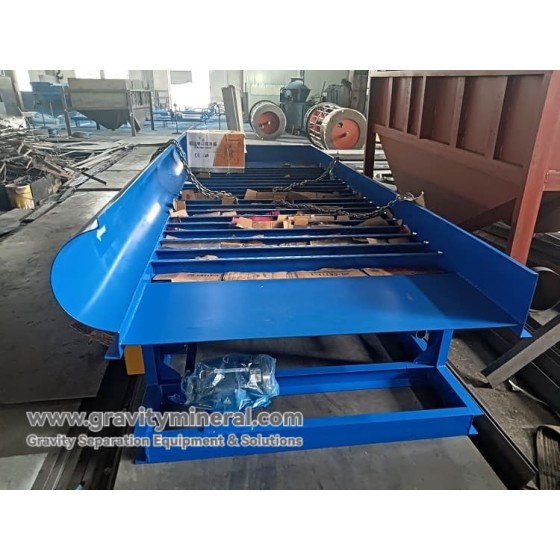
蠕动溜槽模拟人工淘金动作,床面往复蠕动,振幅和频率可调,对0.01到0.5毫米粒级微细粒金有较好回收效果。优势在砂金矿和老尾矿复选场景,能耗低、部署快,但给矿粒度上限比离心机窄,适合前端已筛分过的细粒物料。
选型判断:岩金选厂磨矿产品优先离心机,处理磨机排料全粒级,给矿粒度范围宽、处理量大;砂金或尾矿复选场景蠕动溜槽更灵活,对含泥量波动适应性好。GravityMineral在砂金矿方案中标准配置为“跳汰机粗选—螺旋溜槽扫选—摇床精选—离心选矿机回收微细金”,粗粒早收、细粒兜底,各段设备分管不同粒级。
参数匹配:用矿石数据定参数,不用默认值
设备到厂后,厂家默认参数只保证设备能运转,不保证分选效果。两个关键调节点必须按矿石性质重新标定。
离心机反冲水流量。 该参数直接决定富集床层松散程度。水大细粒金被冲走,水小床层压实、脉石挤占富集空间。实操中从厂家推荐值下限起步,逐步上调,每调一次跑够两个富集周期再取样。判断依据是精矿品位与重选作业回收率的对应关系:精矿品位下降而回收率未升,说明水大了;精矿品位高但产率极低,说明水小了。
给矿浓度。 细粒金重选浓度宁稀勿浓。矿浆过浓,颗粒间干扰沉降加剧,细粒金被裹在脉石絮团中难以沉降。一般控制在15%到25%,泥大的矿石取低值。6-S摇床处理细砂和矿泥时冲程相应调小,粗砂床面冲程16到22毫米,细砂床面10到16毫米,矿泥床面更低,冲次则调高。参数按给矿粒度和含泥量匹配,不凭经验拍脑袋。
流程衔接:重选不是孤岛
单台离心机的细粒金回收率有天花板。新疆某微细粒金矿最终采用重选—浸出联合工艺:重选预回收粗粒金和部分细粒金,重选尾矿进入浸出处理解离但重选抓不住的微细粒金和包裹金,全流程总回收率做到91%以上。
这一思路值得借鉴:重选的任务是能拿多少拿多少,尽量减轻后续作业负荷,而非在重选一关拿干净。重选精矿成本低、无药剂、环保压力小,多回收一个百分点都是净收益。剩余部分交给浸出或浮选,各司其职。GravityMineral在岩金矿方案中同样采用磨矿回路嵌跳汰机“能收早收”、重选尾矿接浮选或浸出的配置,粗粒重选早收、细粒浮选兜底,避免有价金属随尾矿流失。
四、方案落地:四周从排查到稳定
不急于动流程,按以下顺序推进。
五、效果预期与适用边界
先给预期区间,再划适用边界。
效果区间。 针对细粒嵌布金矿,在磨矿细度足够、解离度达标的前提下,引入强化重力选矿设备并完成参数优化后,重选作业回收率可从现状水平明显提升,反映到全厂总回收率上通常有数个百分点的改善空间。甘肃某金矿重选系统综合回收率提高约5个百分点;新疆某微细粒金矿采用重选—浸出联合工艺后总回收率做到91%以上。精矿品位方面,离心机精矿金品位做到100克/吨以上属正常水平,具体取决于原矿品位和富集比设定。上述数据为特定矿石条件下的实测结果,不同矿山因矿石性质、磨矿细度、流程配置差异,实际提升幅度会有不同。
成本侧变化。 离心机电耗是主要新增成本,按处理量折算吨矿电耗增加有限。重选精矿直接进冶炼,省去这部分金的浮选药剂和浸出成本。综合测算,细粒金多回收部分的价值覆盖新增电耗和易损件消耗通常有余。蠕动溜槽能耗更低,适合处理量不大、电力条件受限的现场。
适用边界。 这套方案不是万能的。矿石中金主要以硫化物包裹形式存在、解离度上不去时,重选怎么调都效果有限,需靠浮选或浸出配合。包裹金占比过高时,应优先理顺磨矿和后续浸出流程,而非在重选段过度投入。给矿粒度超过0.5毫米的粗粒金占比高时,常规摇床或溜槽即可胜任,不必上强化离心场,避免过度投资。
细粒金回收难,根源往往不在正在反复调整的那个参数上。很多人盯着离心机转鼓转速调来调去,实际上矿泥未脱、解离不够、给矿浓度波动,哪一个对回收率的影响都比转速大。换设备不如换思路:先查清矿石性质,把解离和脱泥做到位,再让强化重力场承担它该承担的作业。
若选厂尾矿品位卡在0.3上下、回收率反复调整仍无改善,建议先做三件事:取重选尾矿筛析看负10微米金分布,查磨机排料解离度,测重选给矿含泥量。三个数据出来,方向自然清楚。